


চায়না থেকে OEM ৩৬০০ টন ডাবল অ্যাকশন হাইড্রোলিক প্রেস সরবরাহ।
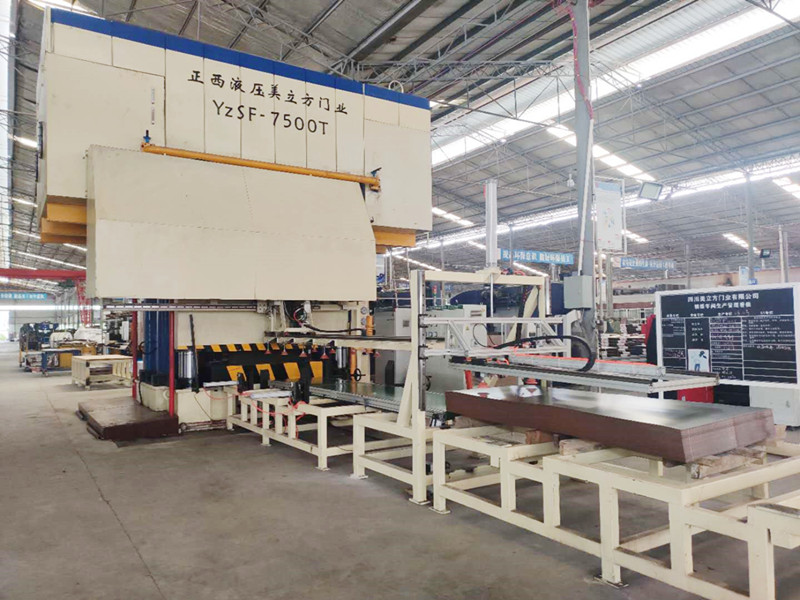
উন্নত প্রযুক্তি ও সুযোগ-সুবিধা, কঠোর উচ্চ-মানের ব্যবস্থাপনা, যুক্তিসঙ্গত মূল্য, উন্নত পরিষেবা এবং সম্ভাব্য গ্রাহকদের সাথে ঘনিষ্ঠ সহযোগিতার মাধ্যমে, আমরা আমাদের গ্রাহকদের জন্য OEM চায়না ৩৬০০ টন ডাবল অ্যাকশন হাইড্রোলিক প্রেস সরবরাহের ক্ষেত্রে সর্বোত্তম মূল্য প্রদানে প্রতিশ্রুতিবদ্ধ। আমাদের পণ্য নিয়মিতভাবে অনেক গ্রুপ এবং কারখানায় সরবরাহ করা হয়। একই সাথে, আমাদের পণ্য মার্কিন যুক্তরাষ্ট্র, ইতালি, সিঙ্গাপুর, মালয়েশিয়া, রাশিয়া, পোল্যান্ড এবং মধ্যপ্রাচ্যে বিক্রি হয়। উন্নত প্রযুক্তি ও সুযোগ-সুবিধা, কঠোর উচ্চ-মানের ব্যবস্থাপনা, যুক্তিসঙ্গত মূল্য, উন্নত পরিষেবা এবং সম্ভাব্য গ্রাহকদের সাথে ঘনিষ্ঠ সহযোগিতার মাধ্যমে, আমরা আমাদের গ্রাহকদের জন্য সর্বোত্তম মূল্য প্রদানে প্রতিশ্রুতিবদ্ধ।চায়না হাইড্রোলিক প্রেস, প্রেস মেশিনএখন আমাদের একটি বিশেষজ্ঞ বিক্রয় দল রয়েছে, যারা সেরা প্রযুক্তি এবং উৎপাদন প্রক্রিয়ায় দক্ষতা অর্জন করেছেন এবং বৈদেশিক বাণিজ্য বিক্রয়ে তাদের বছরের পর বছরের অভিজ্ঞতা রয়েছে। তারা গ্রাহকদের সাথে নির্বিঘ্নে যোগাযোগ করতে এবং গ্রাহকদের প্রকৃত চাহিদা সঠিকভাবে বুঝতে সক্ষম, যার মাধ্যমে গ্রাহকদের ব্যক্তিগতকৃত পরিষেবা এবং অনন্য পণ্য সরবরাহ করা হয়।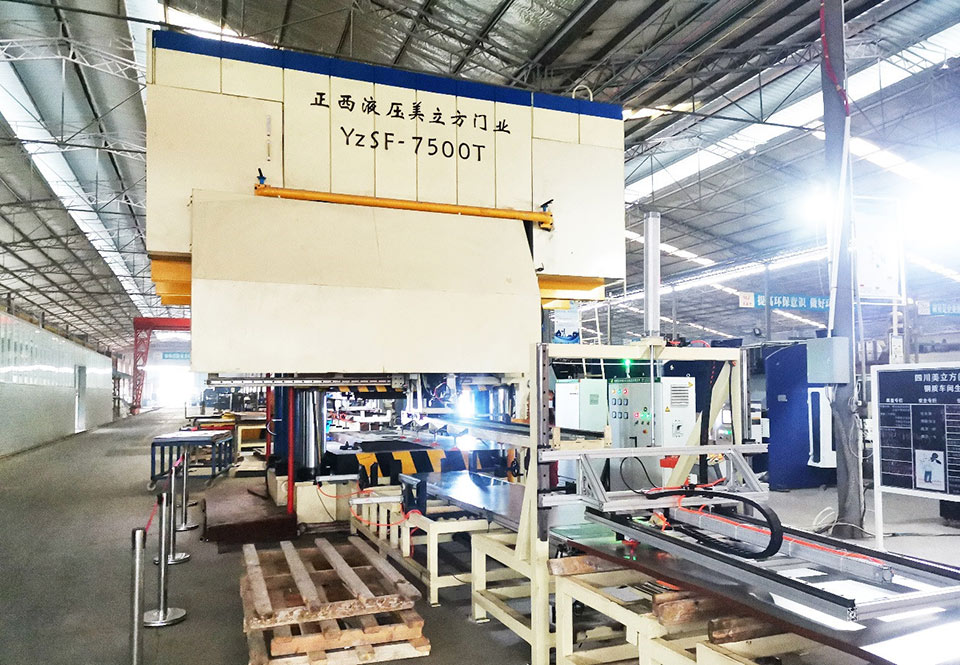
কোম্পানির মামলা
আবেদন
এই মেশিনটি প্রধানত ধাতব দরজায় এমবসিং করার জন্য উপযুক্ত। এই সরঞ্জামটির সিস্টেমের দৃঢ়তা ভালো, নির্ভুলতা বেশি, এবং এর আয়ুষ্কাল ও নির্ভরযোগ্যতাও উচ্চ। শিট মেটালের যন্ত্রাংশে এমবসিং করার এই প্রক্রিয়াটি দিনে ৩ শিফটে উৎপাদনের চাহিদা পূরণ করে।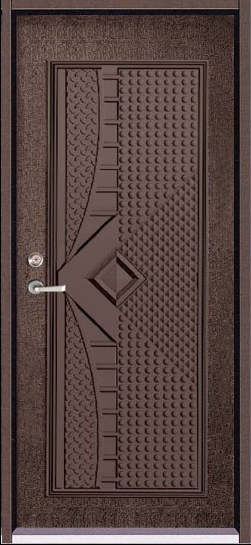
মেশিনের পরামিতি
| নাম | ইউনিট | মূল্য | মূল্য | মূল্য | মূল্য | |
| মডেল | Yz91-4000T | Yz91-3600T | Yz91-2500T | Yz91-1500T | ||
| প্রধান সিলিন্ডার বল | KN | ৪০০০০ | ৩৬০০০ | ২৫০০০ | ১৫০০০ | |
| দিনের আলো | mm | ৫০০ | ৫০০ | ৫০০ | ৫০০ | |
| প্রধান সিলিন্ডার স্ট্রোক | mm | ৪০০ | ৪০০ | ৪০০ | ৪০০ | |
| সিলিন্ডারের পরিমাণ | / | 6 | 6 | 6 | 6 | |
| টেবিলের আকার
| LR | mm | ১৬০০ | ১৬০০ | ১৪০০ | ১৪০০ |
| FB | mm | ২৬০০ | ২৬০০ | ২৪০০ | ২৪০০ | |
| স্লাইডারের গতি | নিচে | মিমি/সেকেন্ড | ৮০-১২০ | ৮০-১২০ | ৮০-১২০ | ৮০-১২০ |
| ফেরত | মিমি/সেকেন্ড | ১০০ | ১০০ | ১০০ | ১০০ | |
| কাজ করা | মিমি/সেকেন্ড | ১০-১৫ | ১০-১৫ | ১০-১৫ | ১০-১৫ | |
দরজার ছাঁচ এবং নকশা
 |  |
আমরা গ্রাহকদের পছন্দের জন্য বিভিন্ন নকশা ও ছাঁচ সরবরাহ করতে পারি। ছাঁচটি আমাদের কারখানায় পরীক্ষা করা হবে।
| | |
এই ছাঁচে ১ সেট ছাঁচের ফ্রেম এবং একাধিক সেট ছাঁচের কোর থাকে। গ্রাহক বিভিন্ন নকশা তৈরি করতে পারেন এবং এর জন্য তাকে কেবল ১ সেট ছাঁচের ফ্রেম কিনতে হবে।
নিরাপত্তা ডিভাইস
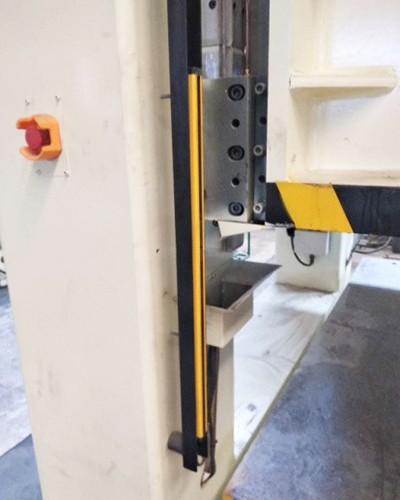
ফটো-ইলেকট্রিক্যাল সেফটি গার্ড সামনে ও পিছনে
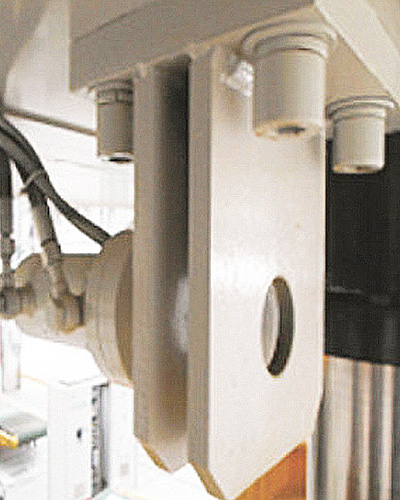
TDC-তে স্লাইড লকিং
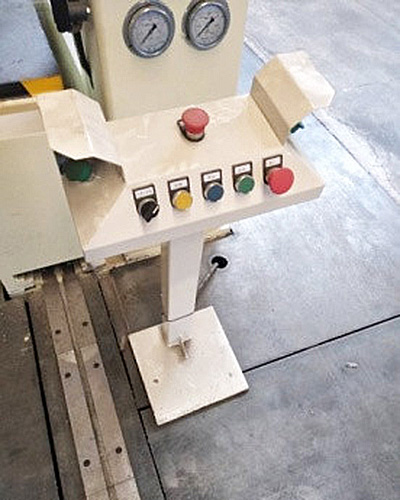
দুই হাতে পরিচালনার স্ট্যান্ড
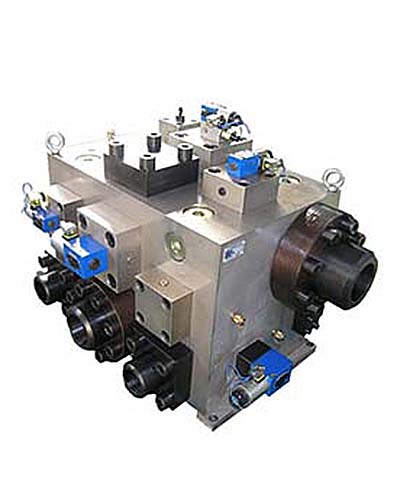
হাইড্রোলিক সাপোর্ট ইন্স্যুরেন্স সার্কিট
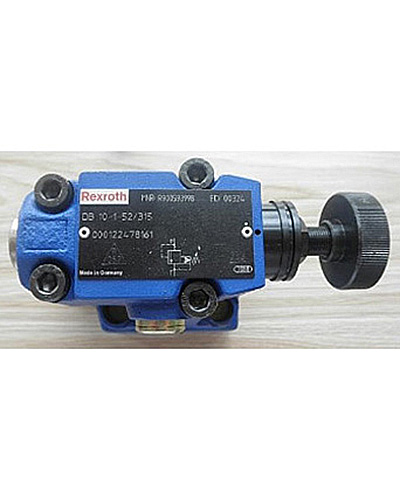
ওভারলোড সুরক্ষা: নিরাপত্তা ভালভ
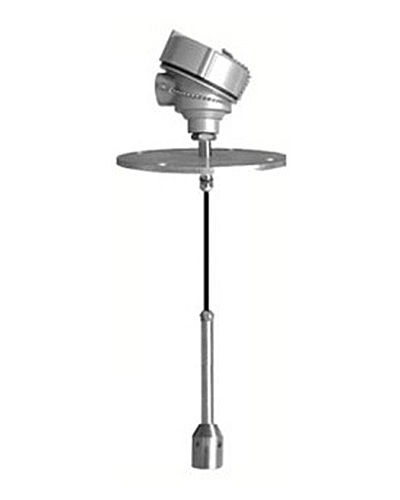
তরল স্তরের অ্যালার্ম: তেলের স্তর
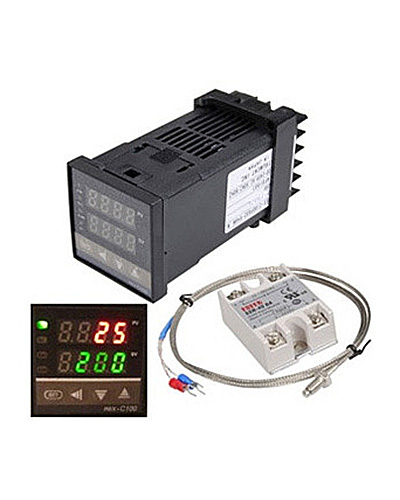
তেলের তাপমাত্রা সতর্কতা
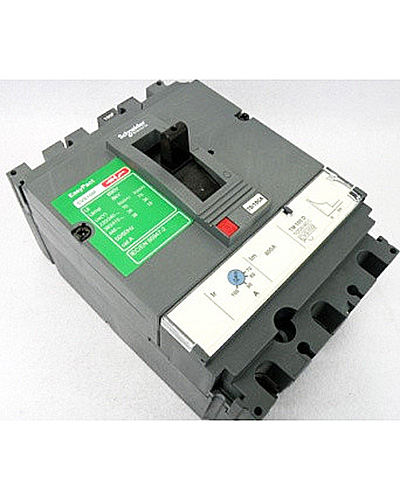
প্রতিটি বৈদ্যুতিক যন্ত্রাংশে ওভারলোড সুরক্ষা রয়েছে।
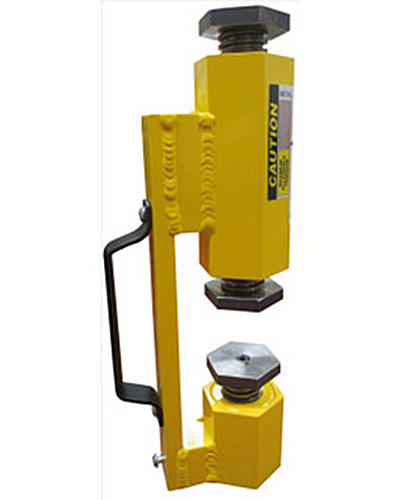
নিরাপত্তা ব্লক
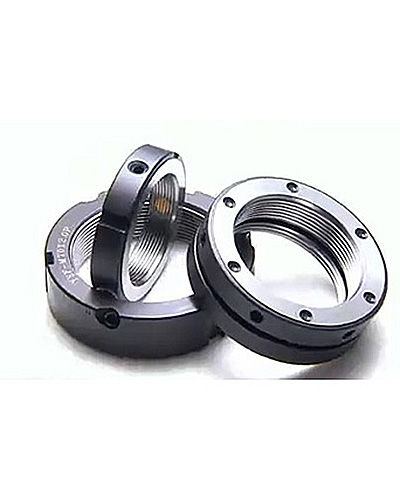
চলমান অংশগুলোর জন্য লক নাট সরবরাহ করা হয়।
প্রেসের সমস্ত কার্যকলাপে সেফটি ইন্টারলক ফাংশন রয়েছে, যেমন, কুশনটি তার প্রাথমিক অবস্থানে ফিরে না আসা পর্যন্ত চলনযোগ্য ওয়ার্কটেবিল কাজ করবে না। চলনযোগ্য ওয়ার্কটেবিলে চাপ দেওয়া থাকলে স্লাইড চাপা যাবে না। যখন কোনো সাংঘর্ষিক কার্যকলাপ ঘটে, তখন টাচ স্ক্রিনে অ্যালার্ম জ্বলে ওঠে এবং কী কারণে সংঘাতটি হয়েছে তাও দেখায়।
বৈদ্যুতিক নিয়ন্ত্রণ ব্যবস্থা
১. বৈদ্যুতিক সিস্টেমটি পাওয়ার সার্কিট এবং কন্ট্রোল সার্কিট নিয়ে গঠিত। পাওয়ার সার্কিটটি ৩৮০ ভোল্ট, ৫০ হার্টজ, যা অয়েল পাম্প মোটর চালু, বন্ধ এবং সুরক্ষার জন্য দায়ী। কন্ট্রোল সার্কিট সিস্টেমে পিএলসি প্রোগ্রামেবল কন্ট্রোলার এবং টাচ স্ক্রিন মেইন কন্ট্রোলের সমন্বয়ে মেশিন টুলের বিভিন্ন প্রসেস অ্যাকশন সাইকেল বাস্তবায়ন করা হয়। ২. প্রধান পাওয়ার ডিস্ট্রিবিউশন কন্ট্রোল কম্পোনেন্টগুলো মেইন কন্ট্রোল ক্যাবিনেটে ইনস্টল করা থাকে এবং এই ক্যাবিনেটটি বিমানের ডান পাশে মাটিতে স্থাপন করা হয়; ইকুইপমেন্ট এক্সিকিউশন কম্পোনেন্টগুলো সফট ওয়্যার দ্বারা সংযুক্ত থাকে, মেইন ক্যাবিনেটের আউটলেটগুলো নিয়মিত এবং কন্ট্রোল লাইনগুলো এভিয়েশন প্লাগ-ইন দ্বারা সংযুক্ত থাকে, যা সহজে খোলা ও ওভারহলের জন্য সুবিধাজনক। ৩. কন্ট্রোল অংশের মূল কাজটি “পিএলসি” প্রোগ্রামেবল লজিক কন্ট্রোলার দ্বারা সম্পন্ন হয়। প্রক্রিয়ার প্রয়োজন অনুসারে, ডিসপ্লেসমেন্ট সেন্সর, ট্র্যাভেল সুইচ, প্রেসার সেন্সর ইত্যাদির মতো ডিটেকশন এলিমেন্ট দ্বারা পরিমাপ করা সিগন্যালের উপর ভিত্তি করে, প্রধান নিয়ন্ত্রণ উপাদান (সিলেকশন সুইচ, বাটন ইত্যাদি) দ্বারা জারি করা কমান্ডগুলো মেশিনের সুইচিং এবং অ্যানালগ মান প্রক্রিয়া করে এবং হাইড্রোলিক পাইলট ভালভ ও অন্যান্য ডিভাইস চালনা করে। এটি হাইড্রোলিক অ্যাকচুয়েটর-সিলিন্ডারের চাপ এবং ডিসপ্লেসমেন্ট নিয়ন্ত্রণ করে এবং তারপর মেশিনের উৎপাদন প্রক্রিয়া সম্পন্ন করে। স্লাইডারের স্ট্রোক একটি অ্যাবসোলিউট ডিসপ্লেসমেন্ট সেন্সর দ্বারা নিয়ন্ত্রিত হয়। ডিসপ্লেসমেন্ট সেন্সরটি কলামের ভিতরের উপরের অংশে স্থাপন করা থাকে। স্ট্রোক এবং পজিশন কনভার্সন পয়েন্ট সরাসরি সেট করা যায় এবং টাচ স্ক্রিনে প্রদর্শন করা যায়। এছাড়াও, অপ্রত্যাশিত পরিস্থিতিতে দ্বৈত সুরক্ষার জন্য আপার এবং লোয়ার লিমিট সুইচ রয়েছে। ৪. সরঞ্জামটির কেন্দ্রীভূত অপারেশন কন্ট্রোল প্যানেলটি প্রধান কন্ট্রোল ক্যাবিনেটে স্থাপন করা থাকে এবং প্যানেলটিতে টাচ প্যানেল ইন্ডাস্ট্রিয়াল ডিসপ্লে স্ক্রিন, ওয়ার্কিং স্ট্যাটাস ইন্ডিকেটর লাইট এবং প্রয়োজনীয় অপারেশন বাটন ও সিলেকশন সুইচগুলো সাজানো থাকে। বৈদ্যুতিক সিস্টেমটি পাওয়ার সার্কিট এবং কন্ট্রোল সার্কিট নিয়ে গঠিত। পাওয়ার সার্কিটটি ৩৮০ ভোল্ট, ৫০ হার্টজ, যা অয়েল পাম্প মোটর চালু, বন্ধ এবং সুরক্ষার জন্য দায়ী। কন্ট্রোল সার্কিট সিস্টেমে পিএলসি প্রোগ্রামেবল কন্ট্রোলার এবং টাচ স্ক্রিন মেইন কন্ট্রোলের সমন্বয়ে মেশিন টুলের বিভিন্ন প্রসেস অ্যাকশন সাইকেল বাস্তবায়ন করা হয়। প্রধান পাওয়ার ডিস্ট্রিবিউশন কন্ট্রোল কম্পোনেন্টগুলো মেইন কন্ট্রোল ক্যাবিনেটে ইনস্টল করা থাকে এবং এই ক্যাবিনেটটি বিমানের ডান পাশে মাটিতে স্থাপন করা হয়; ইকুইপমেন্ট এক্সিকিউশন কম্পোনেন্টগুলো নরম তার দিয়ে সংযুক্ত থাকে, মেইন ক্যাবিনেটের আউটলেটগুলো নিয়মিত এবং কন্ট্রোল লাইনগুলো এভিয়েশন প্লাগ-ইন দ্বারা সংযুক্ত থাকে, যা সহজে খোলা ও ওভারহলের জন্য সুবিধাজনক। ৫. কন্ট্রোল অংশের মূল কাজটি “পিএলসি” প্রোগ্রামেবল লজিক কন্ট্রোলার দ্বারা সম্পন্ন হয়। প্রক্রিয়ার প্রয়োজন অনুসারে, ডিসপ্লেসমেন্ট সেন্সর, ট্র্যাভেল সুইচ, প্রেশার সেন্সর ইত্যাদির মতো ডিটেকশন এলিমেন্ট দ্বারা পরিমাপ করা সিগন্যালের উপর ভিত্তি করে, প্রধান নিয়ন্ত্রণ উপাদান (সিলেকশন সুইচ, বাটন ইত্যাদি) দ্বারা জারি করা কমান্ডগুলো মেশিনের সুইচিং এবং অ্যানালগ মান প্রক্রিয়া করে এবং হাইড্রোলিক পাইলট ভালভ ও অন্যান্য ডিভাইস চালনা করে। এটি হাইড্রোলিক অ্যাকচুয়েটর-সিলিন্ডারের প্রেশার এবং ডিসপ্লেসমেন্ট নিয়ন্ত্রণ করে এবং তারপর মেশিনের উৎপাদন প্রক্রিয়া সম্পন্ন করে। স্লাইডারের স্ট্রোক একটি অ্যাবসোলিউট ডিসপ্লেসমেন্ট সেন্সর দ্বারা নিয়ন্ত্রিত হয়। ডিসপ্লেসমেন্ট সেন্সরটি কলামের ভিতরের উপরের অংশে স্থাপন করা থাকে। স্ট্রোক এবং পজিশন কনভার্সন পয়েন্ট সরাসরি সেট করা যায় এবং টাচ স্ক্রিনে প্রদর্শন করা যায়। এছাড়াও, অপ্রত্যাশিত পরিস্থিতিতে দ্বৈত সুরক্ষার জন্য আপার এবং লোয়ার লিমিট সুইচ রয়েছে। ৬. সরঞ্জামটির কেন্দ্রীভূত অপারেশন কন্ট্রোল প্যানেলটি প্রধান কন্ট্রোল ক্যাবিনেটে স্থাপন করা থাকে এবং প্যানেলটিতে টাচ প্যানেল ইন্ডাস্ট্রিয়াল ডিসপ্লে স্ক্রিন, ওয়ার্কিং স্ট্যাটাস ইন্ডিকেটর লাইট এবং প্রয়োজনীয় অপারেশন বাটন ও সিলেকশন সুইচগুলো সাজানো থাকে।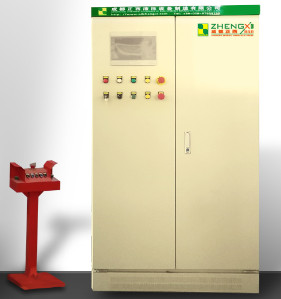
হাইড্রোলিক সিস্টেম
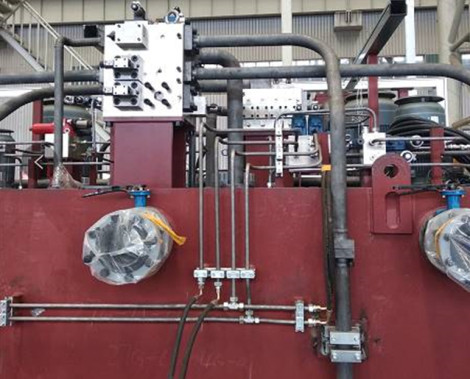
বৈশিষ্ট্য:১. তেলের ট্যাঙ্কে একটি জোরপূর্বক শীতলীকরণ ফিল্টারিং সিস্টেম স্থাপন করা হয়েছে (শিল্প-মানের প্লেট-টাইপ ওয়াটার কুলিং ডিভাইস, যা জল সঞ্চালনের মাধ্যমে শীতল করে এবং তেলের তাপমাত্রা ≤৫৫℃ নিশ্চিত করে, যাতে মেশিনটি ২৪ ঘন্টা ধরে অবিচলিতভাবে চাপ প্রয়োগ করতে পারে)। ২. হাইড্রোলিক সিস্টেমে দ্রুত প্রতিক্রিয়া গতি এবং উচ্চ সঞ্চালন দক্ষতা সম্পন্ন ইন্টিগ্রেটেড কার্ট্রিজ ভালভ কন্ট্রোল সিস্টেম ব্যবহার করা হয়েছে। ৩. হাইড্রোলিক তেল যাতে দূষিত না হয় তা নিশ্চিত করার জন্য, তেলের ট্যাঙ্কে বাইরের সাথে সংযোগের জন্য একটি এয়ার ফিল্টার লাগানো আছে। ৪. ফিলিং ভালভ এবং ফুয়েল ট্যাঙ্কের সংযোগস্থলে একটি ফ্লেক্সিবল জয়েন্ট ব্যবহার করা হয়েছে, যা কম্পন ফুয়েল ট্যাঙ্কে সঞ্চারিত হওয়া প্রতিরোধ করে এবং তেল লিক হওয়ার সমস্যা সম্পূর্ণরূপে সমাধান করে।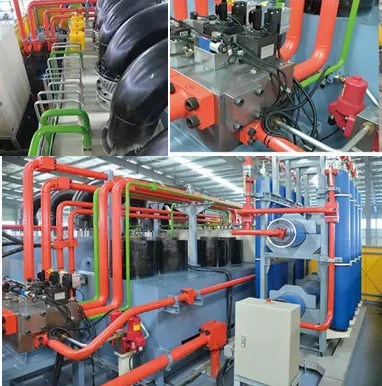
প্রযুক্তিগত গতি
1.প্রেস মেশিনটি ৪টি মোডে চালানো যায়: অ্যাডজাস্টমেন্ট (ইঞ্চিং), ম্যানুয়াল, সেমি-অটোমেটিক এবং ফুল-অটোমেটিক। এর কাজের ধরণকেও আবার ২টি ভাগে ভাগ করা যায়: কনস্ট্যান্ট-ডিস্টেন্স ফর্মিং এবং কনস্ট্যান্ট-প্রেশার ফর্মিং।২. স্থির-দূরত্ব মোড:যখন স্লাইড এবং কুশনের বর্তমান অবস্থান একটি পূর্বনির্ধারিত অবস্থানে পৌঁছায়, তখন চলমান কাজটি বন্ধ হয়ে যায়। স্লাইডগুলোর স্থির-দূরত্বের মান স্লাইডের পূর্ণ স্ট্রোকের সীমার মধ্যে থাকে।৩. স্থির-চাপ মোড:যখন স্লাইড এবং কুশনের বর্তমান চাপ একটি পূর্বনির্ধারিত চাপে পৌঁছায়, তখন চলমান কাজটি বন্ধ হয়ে যায়।৪. সমন্বয় (ইঞ্চিং):সংশ্লিষ্ট কাজগুলো সম্পন্ন করতে নির্দিষ্ট কার্যকরী বাটনগুলো ব্যবহার করুন। একটি বাটন একবার চাপলে প্রেস মেশিনটি এক ইঞ্চি করে কাজ সম্পন্ন করে। বাটনটি ছেড়ে দিলে প্রেস মেশিনটি বন্ধ হয়ে যায়। এই মোডটি প্রধানত প্রেস মেশিন সামঞ্জস্য করতে এবং ডাই প্রতিস্থাপন করতে ব্যবহৃত হয়।৫. ম্যানুয়াল:প্রতিটি ফাংশন বাটন চেপে একটি করে মিলযুক্ত কাজ সম্পন্ন করুন, প্রতিবার চাপলে একটি করে কাজ সম্পন্ন হবে।৬. সেমি-অটোমেটিক:একটি চক্র সম্পন্ন করার জন্য ডাবল-হ্যান্ড পুশ বাটন: যখন একটি ডাবল-হ্যান্ড বাটন চাপ দেওয়া হয়, তখন প্রেস মেশিনটি এক সেট প্রক্রিয়াকরণ কাজ সম্পন্ন করে (চক্র প্রক্রিয়াটি আগে থেকে সেট করা থাকা উচিত)।
মূল অংশের ওয়েল্ডিং স্পেসিফিকেশন
| শৈলী | টিএলসিএইচ | কেবি | চাহিদা |
|
| A-পার্শ্ব H=T2/3 বি-সাইড H=T1/3 C≥4 L≤3 | এ-সাইড ৬০° বি-সাইড ৩৫° ১/৪≤K≤T | প্রথমে দুই পাশে ট্যাগ-ওয়েল্ড, তারপর ব্যাক-ওয়েল্ড, এবং সবশেষে কসমেটিক-ওয়েল্ড। |
| সিলিন্ডারের নীচের অংশ
| অঙ্কন অনুযায়ী | অঙ্কন অনুযায়ী | প্রথমে দুই পাশে ট্যাগ-ওয়েল্ড করুন, তারপর ব্যাক-ওয়েল্ড করুন, কসমেটিক-ওয়েল্ডের পর তাপ ধরে রাখুন। |
 | A-পার্শ্ব H=T/2 বি-সাইড H=T/3 C≥4 L≤3 | এ-সাইড ৬০° বি-সাইড ৩৫° ১/৪≤K≤১০ | প্রথমে দুই পাশে ট্যাগ-ওয়েল্ড, তারপর ব্যাক-ওয়েল্ড, এবং সবশেষে কসমেটিক-ওয়েল্ড। |
 | V-আকৃতির খাঁজ H=T/3 C≥4 L≤3 | ৪০°≤B≤৬০° ১/৪≤K≤৮ | প্রথমে দুই পাশে ট্যাগ-ওয়েল্ড, তারপর ব্যাক-ওয়েল্ড, এবং সবশেষে কসমেটিক-ওয়েল্ড। |
 | ডাবল-ভি খাঁজ H=T/3 C≥4 L≤3 | ৪০°≤B≤৬০° ১/৪≤K≤৮ | প্রথমে দুই পাশে ট্যাগ-ওয়েল্ড, তারপর ব্যাক-ওয়েল্ড, এবং সবশেষে কসমেটিক-ওয়েল্ড। |
 | V-আকৃতির খাঁজ H=T/3 C≥4 L≤3 | ৪০°≤B≤৬০° ১/৪≤K≤৮ | উপরের মতো টি-আকৃতির প্রক্রিয়াকরণ, টি-আকৃতি সম্পন্ন হওয়ার পর ঢালু প্লেটের ঝালাই। |
|
| V-আকৃতির খাঁজ H=T2/3 C≥4 L≤3 | B≤60o ১/৪≤K≤১০ | প্রথমে ট্যাগ-ওয়েল্ড করুন, তারপর ব্যাক-ওয়েল্ড, এবং সবশেষে কসমেটিক-ওয়েল্ড করুন। |
 বাট জয়েন্ট

 ব্লাইন্ডজোন
শারীরিক কাঠামোর সহনশীলতার সারণী
| কাঠামো | আইটেম | সহনশীলতা |
 | বিমানদেহ কাঠামোর বাহ্যিক উপাদানসমূহের প্রতিসাম্য (ব্যবধান সহনশীলতা △ b) | b≤1000 △b≤1.5 ১০০০ b>2000 △b≤3.0 |
 | বিমানদেহের কাঠামো আয়তাকার (কর্ণের L সহনশীলতা △ L) | L≤2000 △L≤3.0 ২০০০ L>4000 △L≤5.0 |
 | স্তম্ভ কাঠামোর শীর্ষ এবং ভূমির মধ্যে সমান্তরালতা (উপরের এবং নীচের প্লেট সহ নতি) | h≤4000 t≤2.0 ৪০০০ h>8000 t≤5.0 |
 | বিমানদেহ কাঠামোর উপরের এবং নীচের বোর্ডগুলির অসামঞ্জস্য | L≤2000 t≤2.0 L>2000 t≤3.0 |
ঝালাই কোণের সহনশীলতা
| গ্রেড | ছোট প্রান্তের আকার মিমি | |||
| ≤৩১৫ | >৩১৫~১মি | >১~২মি | >২মি | |
| A | ≤১.৫ | ≤২.০ | ≤২.৫ | ≤৩.০ |
| B | ≤২.৫ | ≤৩.০ | ≤৩.৫ | ≤৪.০ |
| A | ±২০′ | ±১৫′ | ±১০′ | _ |
| B | ±১° | ±৪৫′ | ±৩০′ | _ |
ঝালাইয়ের আকৃতি এবং অবস্থানের সহনশীলতা
| গ্রেড | মৌলিক আকার মিমি | |||||
| ≤৩১৫ | >৩১৫~১ | >১~২মি | >২~৪মি | >৪~৮মি | >৮মি | |
| A | ১.০ | ১.৫ | ২.০ | ৩.০ | ৪.০ | ৫.০ |
| B | ২.০ | ৩.০ | ৪.০ | ৬.০ | ৮.০ | ১০.০ |
| C | ৩.০ | ৫.০ | ৯.০ | ১১.০ | ১৬.০ | ২০.০ |
উন্নত প্রযুক্তি ও সুযোগ-সুবিধা, কঠোর উচ্চ-মানের ব্যবস্থাপনা, যুক্তিসঙ্গত মূল্য, উন্নত পরিষেবা এবং সম্ভাব্য গ্রাহকদের সাথে ঘনিষ্ঠ সহযোগিতার মাধ্যমে, আমরা আমাদের গ্রাহকদের জন্য OEM চায়না ৩৬০০ টন ডাবল অ্যাকশন হাইড্রোলিক প্রেস সরবরাহের ক্ষেত্রে সর্বোত্তম মূল্য প্রদানে প্রতিশ্রুতিবদ্ধ। আমাদের পণ্য নিয়মিতভাবে বহু গ্রুপ এবং বহু কারখানায় সরবরাহ করা হয়। একই সাথে, আমাদের পণ্য মার্কিন যুক্তরাষ্ট্র, ইতালি, সিঙ্গাপুর, মালয়েশিয়া, রাশিয়া, পোল্যান্ড এবং মধ্যপ্রাচ্যে বিক্রি হয়। OEM সরবরাহ।চায়না হাইড্রোলিক প্রেস, প্রেস মেশিনএখন আমাদের একটি বিশেষজ্ঞ বিক্রয় দল রয়েছে, যারা সেরা প্রযুক্তি এবং উৎপাদন প্রক্রিয়ায় দক্ষতা অর্জন করেছেন এবং বৈদেশিক বাণিজ্য বিক্রয়ে তাদের বছরের পর বছরের অভিজ্ঞতা রয়েছে। তারা গ্রাহকদের সাথে নির্বিঘ্নে যোগাযোগ করতে এবং গ্রাহকদের প্রকৃত চাহিদা সঠিকভাবে বুঝতে সক্ষম, যার মাধ্যমে গ্রাহকদের ব্যক্তিগতকৃত পরিষেবা এবং অনন্য পণ্য সরবরাহ করা হয়।
পণ্যের বিভাগ
-
OEM চায়না চায়না ম্যানহোল কভার হাইড্রোলিক প্রেস এম...
-
OEM/ODM চীন চীন ডিপ ড্রয়িং চার-কলাম হাই...
-
চীনের জন্য ৩১৫ টন এসএমসি রেজিন ম্যানহোল কভারের কারখানা...
-
২০১৯ সালের ভালো মানের চায়না এফআরপি মেশিন কার্বন ফাইবার...
-
চায়না Ytk32 স্টেইনলেস স্টিলের জন্য স্বল্প ডেলিভারি সময়...
-
ওডিএম সরবরাহকারী চীন সেরা মানের উচ্চ অটো স্মার্ট...


